
Mengapa Kapasitas Lini Pengisian Galon Tidak Sama dengan Output Harian? Analisis Berdasarkan Proses Nyata
Bagi Manajer Operasional atau Tim Proyek Digitalisasi yang mengelola produksi air dalam kemasan galon, angka kapasitas mesin pengisian sering kali menjadi acuan utama dalam perencanaan output. Namun, banyak yang mengalami kenyataan bahwa output harian aktual jauh di bawah kapasitas nominal yang tercantum di spesifikasi teknis — misalnya, lini dengan klaim 1.200 galon/jam hanya menghasilkan rata-rata 8.000–9.000 unit per hari (sekitar 1.000/hari jika beroperasi 9 jam). Mengapa hal ini terjadi?
Kapasitas Nominal vs. Produktivitas Nyata: Pemahaman Dasar
Kapasitas nominal, seperti yang tercantum pada produk Garisun Mingwei Jalur Pengisian Otomatis untuk Galon Besar, diukur dalam kondisi ideal: tanpa gangguan, dengan aliran bahan baku stabil, dan tanpa downtime prosedural. Parameter ini biasanya dinyatakan sebagai 200–1.200 galon/jam berdasarkan galon standar 18,9 L, sesuai spesifikasi resmi.
Namun, dalam operasi harian, ada beberapa tahap yang tidak termasuk dalam perhitungan kecepatan mesin, tetapi sangat memengaruhi total output:
- Waktu persiapan dan pergantian shift
*
- Downtime untuk CIP (Cleaning-in-Place) dan sanitasi rutin
*
- Inspeksi dan penyesuaian mesin antar-batch
*
- Penanganan galon rusak atau cacat
*
- Buffer untuk fluktuasi kualitas air baku atau pasokan galon kosong
*
Faktor Utama yang Mengurangi Output Aktual
1. Proses Cuci dan Sanitasi Internal (CIP)
Meskipun jalur pengisian otomatis telah terintegrasi, sistem CIP tetap memerlukan waktu terstruktur. Efektivitas pembersihan tergantung pada konsentrasi, suhu, kecepatan aliran, dan durasi. Untuk memastikan kebersihan mikrobiologis, CIP harus dilakukan secara berkala, menghabiskan waktu puluhan menit tanpa produksi.
Durasi dan frekuensi CIP ditentukan oleh jenis produk, risiko kontaminasi, dan regulasi internal. Dalam skenario produksi air minum dalam kemasan galon, proses ini umumnya dilakukan setiap 6–8 jam sekali, mengurangi waktu produksi aktif secara signifikan.
2. Kehilangan Antar-Proses dan Penanganan Galon Rusak
Lini produksi yang efisien harus mempertimbangkan kehilangan antar-proses (inter-process loss). Meskipun tingkat keberhasilan penyegelan pada Lini Produksi Pengisian Air Gunung dalam Galon dirancang tinggi, sisa kerugian tetap terjadi akibat:
- Galon bekas yang gagal melewati inspeksi awal
- Gagal penyegelan karena posisi tutup tidak tepat
- Gangguan konveyor atau sensor
Kerugian ini bersifat kumulatif dan dapat meningkat jika kondisi operasional tidak optimal, seperti fluktuasi tekanan udara atau keausan komponen mekanis.
3. Buffer untuk Fluktuasi Kondisi Operasional
Produksi industri bukanlah proses linier sempurna. Variasi kualitas air baku, ketersediaan galon kosong, atau gangguan listrik ringan dapat menyebabkan penurunan sementara kecepatan lini. Oleh karena itu, operator sering menerapkan margin buffer dalam perencanaan harian untuk menjaga stabilitas pasokan.
Buffer ini juga diperlukan untuk antisipasi perubahan batch, pergantian komponen, atau penyesuaian parameter proses seperti tekanan pengisian atau suhu penyegelan.
Bagaimana Menghitung Output Harian yang Realistis?
Gunakan formula berikut sebagai panduan:
```
Output Harian = (Kapasitas Jam × Jumlah Jam Kerja) × Efisiensi Operasional
```
Di mana:
- Efisiensi Operasional
- = Rentang 75–85% (untuk lini otomatis dengan manajemen baik), mencakup downtime terjadwal, penyesuaian proses, dan kehilangan kecil
- Contoh: 1.200 galon/jam × 9 jam × 0.80 = 8.640 galon/hari
*
Angka ini jauh lebih realistis daripada asumsi 10.800 galon (tanpa faktor efisiensi).
Perhitungan ini harus disesuaikan dengan kondisi pabrik sebenarnya, termasuk jumlah shift, durasi istirahat, dan frekuensi CIP.
Rekomendasi untuk Perencanaan dan Ekspansi
- Jangan gunakan kapasitas nominal sebagai dasar perencanaan produksi harian — selalu terapkan faktor efisiensi berdasarkan data operasional riil.
- Pastikan desain lini mencakup buffer konveyor dan area penampungan sementara untuk antisipasi gangguan dan perbedaan kecepatan antar-stasiun.
- Integrasikan data downtime ke dalam sistem monitoring digital untuk identifikasi bottleneck secara real-time dan evaluasi kinerja mesin.
- Verifikasi spesifikasi dengan dokumen teknis lengkap, termasuk batasan layanan, komponen yang termasuk, dan kondisi pengujian kapasitas.
Kesimpulan
Perbedaan antara kapasitas nominal dan output aktual bukanlah indikasi kegagalan mesin, melainkan refleksi dari kompleksitas operasi industri nyata. Dengan memahami faktor-faktor seperti CIP, kehilangan proses, dan kebutuhan buffer, tim operasional dapat membuat proyeksi produksi yang lebih akurat dan merancang strategi pemeliharaan yang lebih efektif.
Untuk proyek baru atau upgrade lini, penting untuk membahas batasan layanan, lingkup CIP, dan skenario operasional aktual sejak tahap penawaran agar tidak ada kesalahpahaman kemudian.
Rekomendasi

Perangkat Lengkap Disinfeksi dan Pengisian Air dalam Galon
Perangkat lengkap disinfeksi dan pengisian air dalam galon buatan sendiri oleh Chuxin Mi...
Sistem Pemurnian Udara
Sistem Pemurnian Udara Chu Xin Ming Wei dirancang khusus untuk lingkungan seperti ruang...
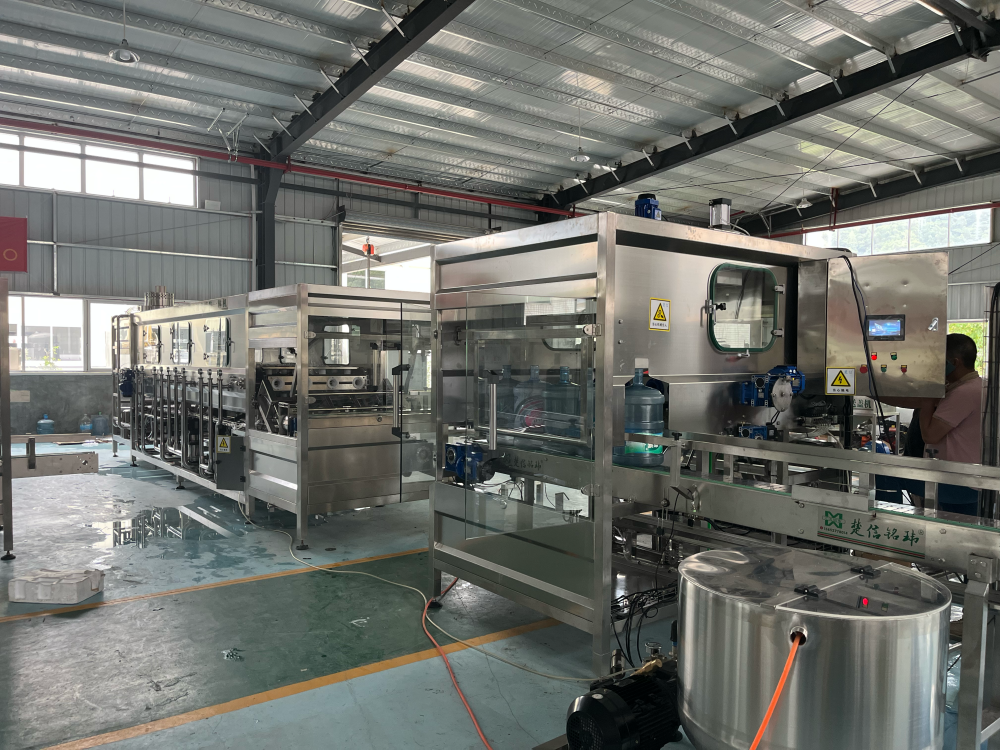
Garisun Mingwei Jalur Pengisian Otomatis untuk Galon Besar (Sistem Cuci-Isi-Tutup Terintegrasi)
Jalur pengisian otomatis untuk galon besar buatan sendiri Garisun Mingwei mengintegrasik...