
Koordinasi Kapasitas Lini: Menyeimbangkan Mesin Sleeve Labeling (2.000–40.000 bph) dengan Sistem Pengisian dan Pengemasa
Koordinasi Kapasitas Lini: Menyeimbangkan Mesin Sleeve Labeling (2.000–40.000 bph) dengan Sistem Pengisian dan Pengemasan
Dalam industri pengolahan air minum dan minuman kemasan, efisiensi lini produksi ditentukan oleh komponen terlemah dalam rantai pasokan internal pabrik. Banyak manajer pengadaan dan operasional terjebak dalam fokus berlebihan pada kecepatan nominal mesin sleeve labeling (2.000 hingga 40.000 botol/jam), tanpa mempertimbangkan integrasinya dengan sistem pengisian (filling) dan pengemasan akhir (packaging). Hasilnya adalah ketidakseimbangan aliran material, penumpukan botol kosong, atau bahkan kerusakan produk akibat stres mekanis.
Sebagai produsen peralatan pengolahan air dan solusi rekayasa satu atap di Huizhou, Chuxin Mingwei menekankan bahwa pemilihan peralatan harus didasarkan pada kondisi nyata pelanggan: kualitas air baku, target kualitas air akhir, kapasitas produksi, dan spesifikasi kemasan. Berikut adalah panduan teknis untuk memastikan mesin pelabelan sleeve Anda bekerja selaras dengan seluruh lini produksi.
Mengapa Kecepatan Nominal Bukan Satu-Satunya Indikator Kinerja?
Spesifikasi "2.000–40.000 botol/jam" yang sering dilihat dalam katalog peralatan hanyalah batas teoritis under ideal conditions. Dalam implementasi nyata, kecepatan efektif dipengaruhi oleh beberapa variabel kritis:
- Stabilitas Konveyor dan Jarak Antar Botol: Mesin pelabelan memerlukan jarak antar botol yang konsisten untuk akurasi pemotongan dan penyusutan label. Jika konveyor dari mesin pengisian tidak stabil, mesin pelabelan akan terpaksa mengurangi kecepatan atau mengalami macet.
- Karakteristik Material Label dan Botol: Jenis plastik PET, bentuk botol (bulat, persegi, atau ergonomis), dan jenis film sleeve (PVC, PETG, OPS) memiliki respons termal dan gesekan yang berbeda. Perubahan material sering kali memerlukan penyesuaian ulang parameter suhu dan waktu penyusutan.
- Integrasi dengan Proses Cuci-Isi-Tutup: Seperti yang terlihat pada lini pengisian galon besar Chuxin Mingwei yang mengintegrasikan fungsi cuci, isi, dan tutup dalam satu unit, prinsip serupa berlaku untuk botol kecil. Integrasi yang buruk antara segmen pengisian dan pelabelan meningkatkan risiko kontaminasi sekunder dan kehilangan waktu siklus.
Strategi Koordinasi Kapasitas: Dari Pengisian hingga Pengemasan Akhir
Untuk mencapai throughput optimal, pendekatan "silos" (memandang setiap mesin secara terpisah) harus diganti dengan pendekatan sistemik. Berikut adalah langkah-langkah strategis untuk menyelaraskan kapasitas:
1. Analisis Bottleneck pada Titik Transfer
Titik transfer antara mesin pengisian (filling machine) dan mesin pelabelan (labeling machine) adalah area paling rentan. Menurut praktik industri, jika kecepatan pengisian adalah 10.000 botol/jam, mesin pelabelan harus memiliki kapasitas minimal 15–20% lebih tinggi (misalnya 12.000–12.500 botol/jam) untuk menyerap fluktuasi sesaat tanpa menyebabkan penumpukan. Namun, kelebihan kapasitas yang terlalu besar juga tidak efisien karena meningkatkan biaya modal dan ruang lantai.
Fakta Teknis: Pada lini produksi air gunung dalam galon, akurasi pengisian ≤±2 mL dan tingkat keberhasilan penyegelan ≥99,6% dicapai melalui desain integrasi yang ketat. Prinsip ini juga berlaku untuk botol kecil: stabilitas proses hulu (pengisian) menentukan keandalan proses hilir (pelabelan).

2. Sinkronisasi Sinyal Kontrol dan Buffer
Sistem kontrol PLC modern memungkinkan komunikasi real-time antara mesin pengisian, pelabelan, dan pengemas otomatis. Pastikan sistem Anda dilengkapi dengan:
- Sensor Akumulasi: Untuk mendeteksi penumpukan botol di konveyor dan memberi sinyal ke mesin pengisian untuk melambat sementara.
- Starwheel dan Guide Rail yang Dapat Disesuaikan: Untuk menangani berbagai ukuran botol (misalnya, diameter 280–320 mm untuk galon standar, atau ukuran botol kecil yang lebih variatif) tanpa memerlukan waktu setup yang lama.
3. Pertimbangan Energi dan Utilitas
Mesin sleeve labeling berkecepatan tinggi membutuhkan pasokan udara terkompresi yang stabil untuk operasi pneumatik (pemotongan dan pendorong label) serta energi panas yang konsisten untuk tunnel penyusutan. Fluktuasi tekanan udara atau tegangan listrik dapat menyebabkan label miring atau penyusutan tidak merata. Pastikan instalasi utilitas pabrik Anda mendukung beban puncak semua mesin yang beroperasi secara bersamaan.
Batasan Implementasi dan Risiko Umum
Saat merencanakan upgrade atau pembelian baru, perhatikan batasan berikut:
- Kompatibilitas Bentuk Botol: Mesin pelabelan sleeve universal mungkin tidak memberikan hasil terbaik untuk botol dengan geometri kompleks. Desain modular pada peralatan Chuxin Mingwei memungkinkan penyesuaian unit kritis (seperti mekanisme pengambilan dan penyegelan) untuk skenario spesifik.
- Perawatan Preventif: Kecepatan tinggi meningkatkan keausan komponen mekanis. Jadwal perawatan rutin untuk pisau potong, elemen pemanas, dan sensor sangat penting untuk menjaga konsistensi output.
- Skalabilitas Masa Depan: Pilih mesin yang tidak hanya memenuhi kebutuhan saat ini, tetapi juga memiliki fleksibilitas untuk menangani variasi produk di masa depan. Misalnya, kemampuan untuk beralih antara label sleeve penuh dan sebagian tanpa modifikasi besar.
Kesimpulan
Menyeimbangkan kapasitas mesin sleeve labeling dengan lini pengisian dan pengemasan adalah kunci untuk memaksimalkan ROI dan meminimalkan downtime. Jangan hanya mengandalkan angka kecepatan nominal; evaluasi integrasi mekanis, stabilitas kontrol, dan kompatibilitas material. Dengan pendekatan rekayasa yang holistik, Anda dapat membangun lini produksi yang stabil, aplikatif, dan mudah dirawat.
Langkah Selanjutnya
Untuk mendapatkan rekomendasi konfigurasi yang tepat sesuai dengan spesifikasi botol dan kapasitas target Anda, silakan hubungi tim teknik Chuxin Mingwei. Kami menyediakan layanan survei lokasi, desain solusi kustom, dan dukungan purna-jawab untuk memastikan kelancaran operasional pabrik Anda.
[Hubungi Tim Teknik Kami untuk Konsultasi Gratis]
Rekomendasi
Mesin Pengemas Otomatis Botol Air Galon Merek Chuxin Mingwei
Mesin pengemas otomatis untuk air galon buatan sendiri oleh Chuxin Mingwei, mengintegras...
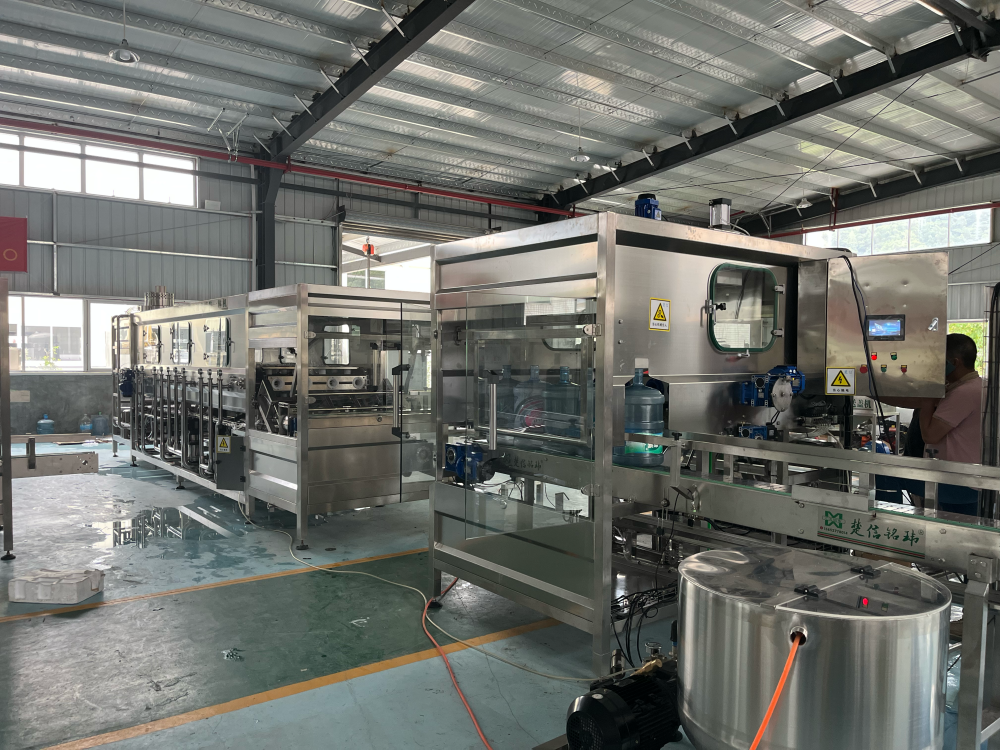
Garisun Mingwei Jalur Pengisian Otomatis untuk Galon Besar (Sistem Cuci-Isi-Tutup Terintegrasi)
Jalur pengisian otomatis untuk galon besar buatan sendiri Garisun Mingwei mengintegrasik...

Lini Produksi Pengisian Air Gunung dalam Galon
Lini produksi pengisian air gunung dalam galon yang disesuaikan oleh Chu Xin Ming Wei, d...