
Integrasi Sistem Udara Bersih & Lini Pengisian Galon: Strategi Kolaborasi Tim Operasional untuk Ekspansi Kapasitas
Integrasi Sistem Udara Bersih & Lini Pengisian Galon: Strategi Kolaborasi Tim Operasional untuk Ekspansi Kapasitas
Dalam proyek ekspansi pabrik air minum dalam kemasan, khususnya untuk format galon (18,9 L, 11,3 L), kegagalan sering kali bukan berasal dari kinerja mesin pengisian itu sendiri, melainkan dari ketidaksesuaian antara desain ruang bersih (clean room) dan alur proses produksi. Bagi Manajer Operasional dan Tim Proyek Digitalisasi, tantangan terbesar saat melakukan upgrade atau kolaborasi lintas wilayah adalah memastikan bahwa infrastruktur pendukung—terutama Sistem Pendukung Udara Bersih—selaras dengan spesifikasi teknis lini pengisian otomatis.
Chuxin Mingwei, sebagai produsen peralatan pengolahan air di Huizhou, menekankan bahwa stabilitas produksi jangka panjang bergantung pada kesesuaian antara kondisi lingkungan pabrik dan kemampuan mesin. Berikut adalah panduan praktis untuk mengintegrasikan sistem udara bersih dengan lini pengisian galon, berdasarkan pengalaman rekayasa nyata.
Mitos vs Fakta: Kebutuhan Ruang Bersih untuk Air Galon
Banyak keputusan manajemen didasarkan pada asumsi umum tentang "ruang bersih" yang tidak selalu sesuai dengan realitas teknis produksi air mineral atau air gunung.
| Mitos Umum | Fakta Teknis Berdasarkan Pengalaman Lapangan |
|---|---|
| "Mesin pengisian otomatis sudah cukup higienis, jadi ruang bersih kelas tinggi tidak wajib." | Mesin seperti Jalur Pengisian Otomatis Garisun Mingwei memiliki fungsi cuci-isi-tutup terintegrasi, namun area filling (pengisian) tetap memerlukan kontrol partikulat dan mikroba yang ketat untuk mencegah kontaminasi sekunder setelah pencucian akhir. |
| "Sistem HVAC standar pabrik sudah cukup untuk area pengisian." | Area pengisian galon membutuhkan tekanan positif yang stabil dan filtrasi HEPA untuk mencegah udara luar masuk. Sistem pendukung udara harus dirancang khusus untuk menutupi zona filling dan capping, bukan hanya seluruh lantai pabrik. |
| "Upgrade kapasitas tidak mempengaruhi kebutuhan udara bersih." | Peningkatan kapasitas (misalnya dari 200 menjadi 1200 galon/jam) meningkatkan frekuensi pergerakan operator dan material, yang berpotensi meningkatkan beban partikulat. Desain udara bersih harus diskalakan sesuai dengan throughput baru. |
Koordinasi Lintas Tim: Batasan dan Titik Temu
Kolaborasi antara tim pengadaan, operasional, dan vendor peralatan (seperti Chuxin Mingwei) sering terhambat oleh perbedaan definisi "siap pakai". Untuk menghindari rework atau penundaan komisioning, berikut adalah titik temu kritis yang harus disepakati sejak fase desain:
1. Definisi Batasan Layanan (Delivery Boundary)
Seperti yang sering ditekankan dalam dokumentasi teknik, harga lini produksi mungkin hanya mencakup peralatan mekanikal dan elektrik dasar. Sistem pendukung pemurnian udara, pipa utilitas (air murni, uap, udara tekan), dan konstruksi partisi ruang bersih sering kali berada di luar cakupan langsung produsen mesin, atau merupakan bagian dari layanan rekayasa satu atap yang perlu dikontrak secara spesifik.
- Tindakan:*
- Pastikan kontrak atau spesifikasi teknis secara eksplisit menyebutkan apakah instalasi ducting, unit AHU (Air Handling Unit), dan panel kontrol iklim termasuk dalam lingkup kerja Chuxin Mingwei atau kontraktor lokal Anda.
2. Kesesuaian Fisik dan Utilitas
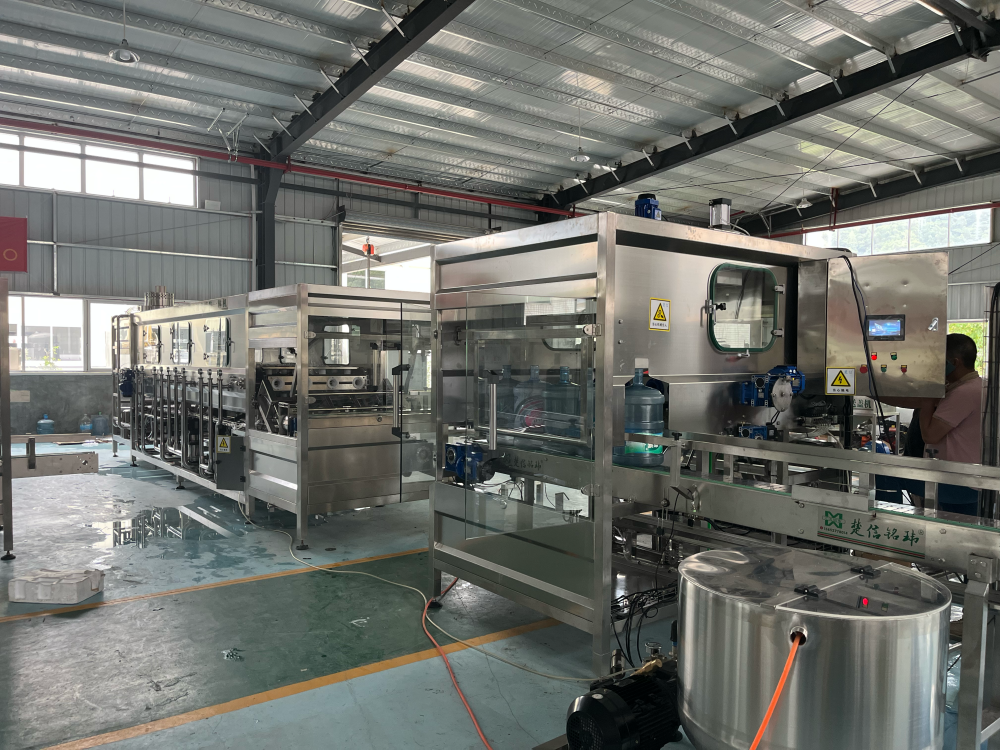
Lini pengisian galon besar, seperti model yang mendukung galon 10 L hingga 18,9 L, memiliki footprint (jejak kaki) dan kebutuhan utilitas yang spesifik. Sistem udara bersih harus didesain agar tidak mengganggu akses perawatan mesin.
- Fakta Produk:*
- Mesin pengemas otomatis Chuxin Mingwei untuk galon 18,9 L memiliki kapasitas nominal 200–1200 galon/jam. Area di sekitar unit pengambilan kantong (bagging) dan penyegelan panas memerlukan sirkulasi udara yang baik untuk membuang panas residu dari proses sealing, tanpa merusak suhu steril di zona pengisian.
3. Standar Kebersihan dan Validasi
Untuk air gunung atau air mineral yang memproses karakteristik alami (seperti kandungan mineral), proses pemurnian inti sering menggunakan Nanofiltrasi (NF) + Ultrafiltrasi (UF). Proses ini lebih sensitif terhadap kontaminasi pasca-membran dibandingkan Osmosis Balik (RO). Oleh karena itu, standar udara bersih di area pengisian harus lebih ketat.
- Rekomendasi:*
- Targetkan klasifikasi ruang bersih minimal ISO Class 8 (atau setara Grade D farmasi) untuk area pengisian, dengan tekanan positif relatif terhadap area koridor. Ini melindungi integritas air yang telah melalui tahap NF/UF sebelum dikemas.
Langkah Implementasi untuk Manajer Operasional
Jika Anda sedang merencanakan upgrade atau ekspansi lini produksi, ikuti langkah verifikasi ini sebelum menandatangani pesanan peralatan:
- Audit Kondisi Baku & Target Kualitas:
Tinjau laporan kualitas air baku. Jika menggunakan sumber air gunung dengan fluktuasi mikroba, pastikan desain sistem udara bersih mencakup redundansi filter HEPA dan sistem monitoring partikel online.
- Verifikasi Layout Lini Pengisian:
Gunakan data dimensi dari spesifikasi mesin. Misalnya, untuk Lini Produksi Pengisian Air Gunung dalam Galon dengan kapasitas hingga 1800 galon/jam, pastikan ada ruang cukup untuk maintenance filling valve dan capping head tanpa membongkar partisi clean room.
- Simulasi Alur Kerja (Workflow Simulation):
Libatkan operator lini depan dalam simulasi layout. Apakah jalur pergerakan galon kosong ke mesin cuci-isi-tutup terintegrasi terhalang oleh ducting udara? Apakah akses untuk mengganti roll film pada mesin pengemas otomatis mudah dijangkau dalam lingkungan bertekanan positif?
- Rencana Pemeliharaan Bersama:
Sistem udara bersih dan lini pengisian memiliki jadwal perawatan yang berbeda. Buat SOP gabungan yang mencakup pembersihan filter HEPA, kalibrasi sensor aliran udara, dan pembersihan CIP (Clean-in-Place) pada tangki dan pipa pengisian. Catatan tren parameter ini krusial untuk diagnosis cepat jika terjadi anomali kualitas air.
Kesimpulan
Integrasi yang sukses antara Sistem Pendukung Udara Bersih dan lini pengisian galon bukanlah sekadar pemasangan AC industri, melainkan rekayasa lingkungan yang presisi. Bagi perusahaan yang bermitra dengan Chuxin Mingwei, pendekatan non-standar yang disesuaikan dengan kondisi nyata pabrik—mulai dari kualitas air baku hingga spesifikasi kemasan—adalah jaminan stabilitas produksi. Jangan biarkan kesenjangan komunikasi antar-tim menyebabkan inefisiensi; definisikan batas layanan dan standar teknis sejak hari pertama proyek.
Langkah Selanjutnya
Apakah Anda sedang merencanakan ekspansi kapasitas lini galon atau menghadapi tantangan kontaminasi di area pengisian? Tim teknis Chuxin Mingwei siap membantu mengevaluasi kesesuaian desain ruang bersih Anda dengan konfigurasi mesin pengisian terbaru.
[Hubungi Tim Rekayasa Kami untuk Konsultasi Desain Integrasi]
Selain integrasi udara bersih, stabilitas produksi juga bergantung pada desain sistem pengolahan air yang tepat. Untuk air pegunungan, pemilihan antara ultrafiltrasi atau osmosis balik harus didasarkan pada risiko mikroba dan karakteristik sumber air, bukan asumsi umum. Sistem pra-perawatan seperti filter multi-media dan karbon aktif sangat krusial untuk melindungi membran dan meningkatkan rasa. Pada lini pengisian galon, proses pembersihan botol daur ulang—termasuk pencucian dalam/bawah dan disinfeksi—harus selaras dengan kecepatan mesin cuci-isi-tutup untuk mencegah kontaminasi sekunder.
Rekomendasi

Perangkat Lengkap Disinfeksi dan Pengisian Air dalam Galon
Perangkat lengkap disinfeksi dan pengisian air dalam galon buatan sendiri oleh Chuxin Mi...
Sistem Pemurnian Udara
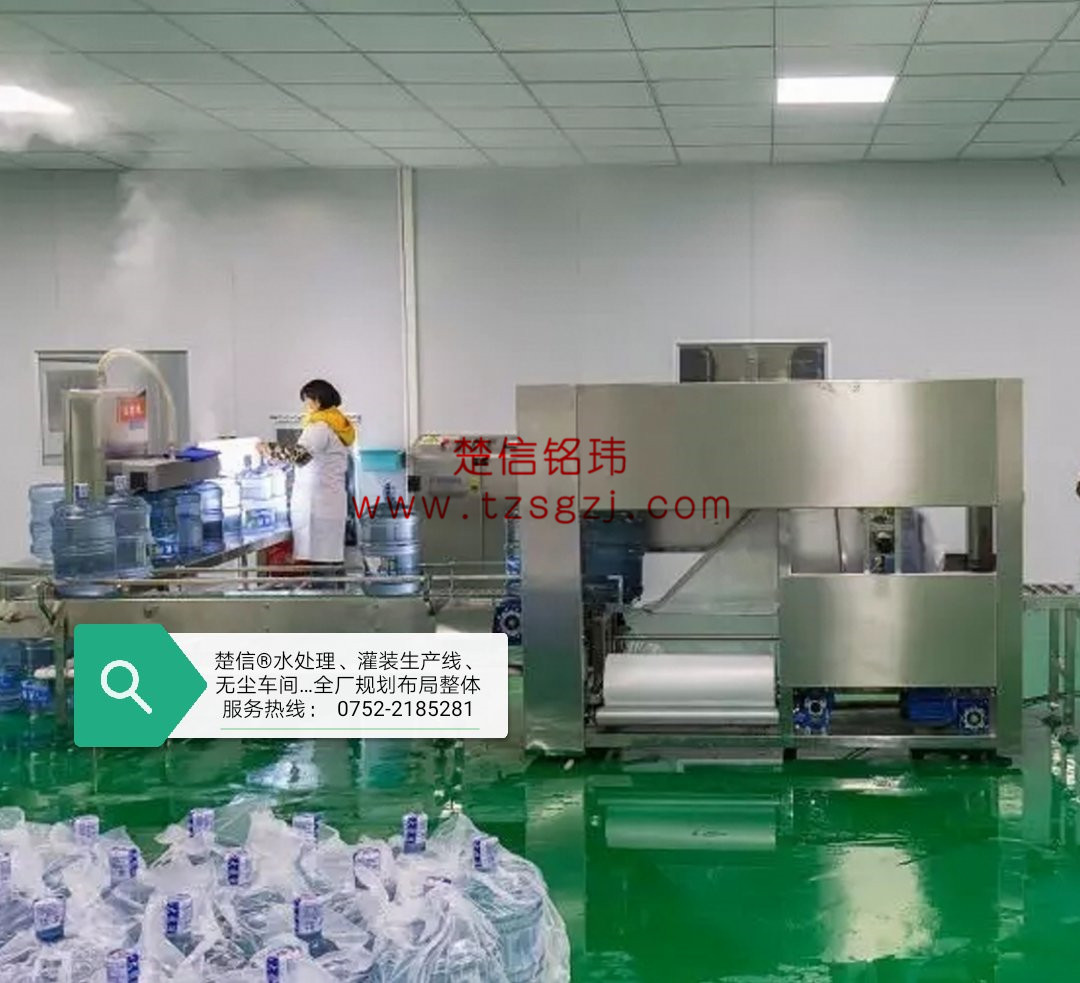
Sistem Pemurnian Udara Chu Xin Ming Wei dirancang khusus untuk lingkungan seperti ruang...

Mesin Pengemas Otomatis Botol Air Galon Merek Chuxin Mingwei
Mesin pengemas otomatis untuk air galon buatan sendiri oleh Chuxin Mingwei, mengintegras...